 EN

reciclaje de arena de granate de malla 80: ciclos frente a costo por metro
El registro de consumibles: ¿Cuántos ciclos puede soportar realmente el granate de malla 80?
La mayoría de los talleres de chorro de agua conocen el precio del granate hasta el dólar por tonelada. Muchos menos saben cuál es el costo en abrasivo por metro de corte, y casi nadie sabe cuántas veces ha pasado realmente su granate de malla 80 por el tubo mezclador.
Esa brecha tiene un costo. El abrasivo representa la partida dominante en los gastos de consumibles para chorro de agua, comúnmente estimada entre el 55 % y el 75 % del costo operativo variable, según el taller y la tarifa horaria aplicada. Sin embargo, sigue comprándose únicamente con base en un solo número: el precio por tonelada. El número que determina la ganancia es distinto: el costo por metro o el costo por pieza.
Este es un intento de calcular ese número con honestidad, incluyendo la parte que normalmente omiten las afirmaciones sobre reciclaje.
Primero, definamos «un ciclo»
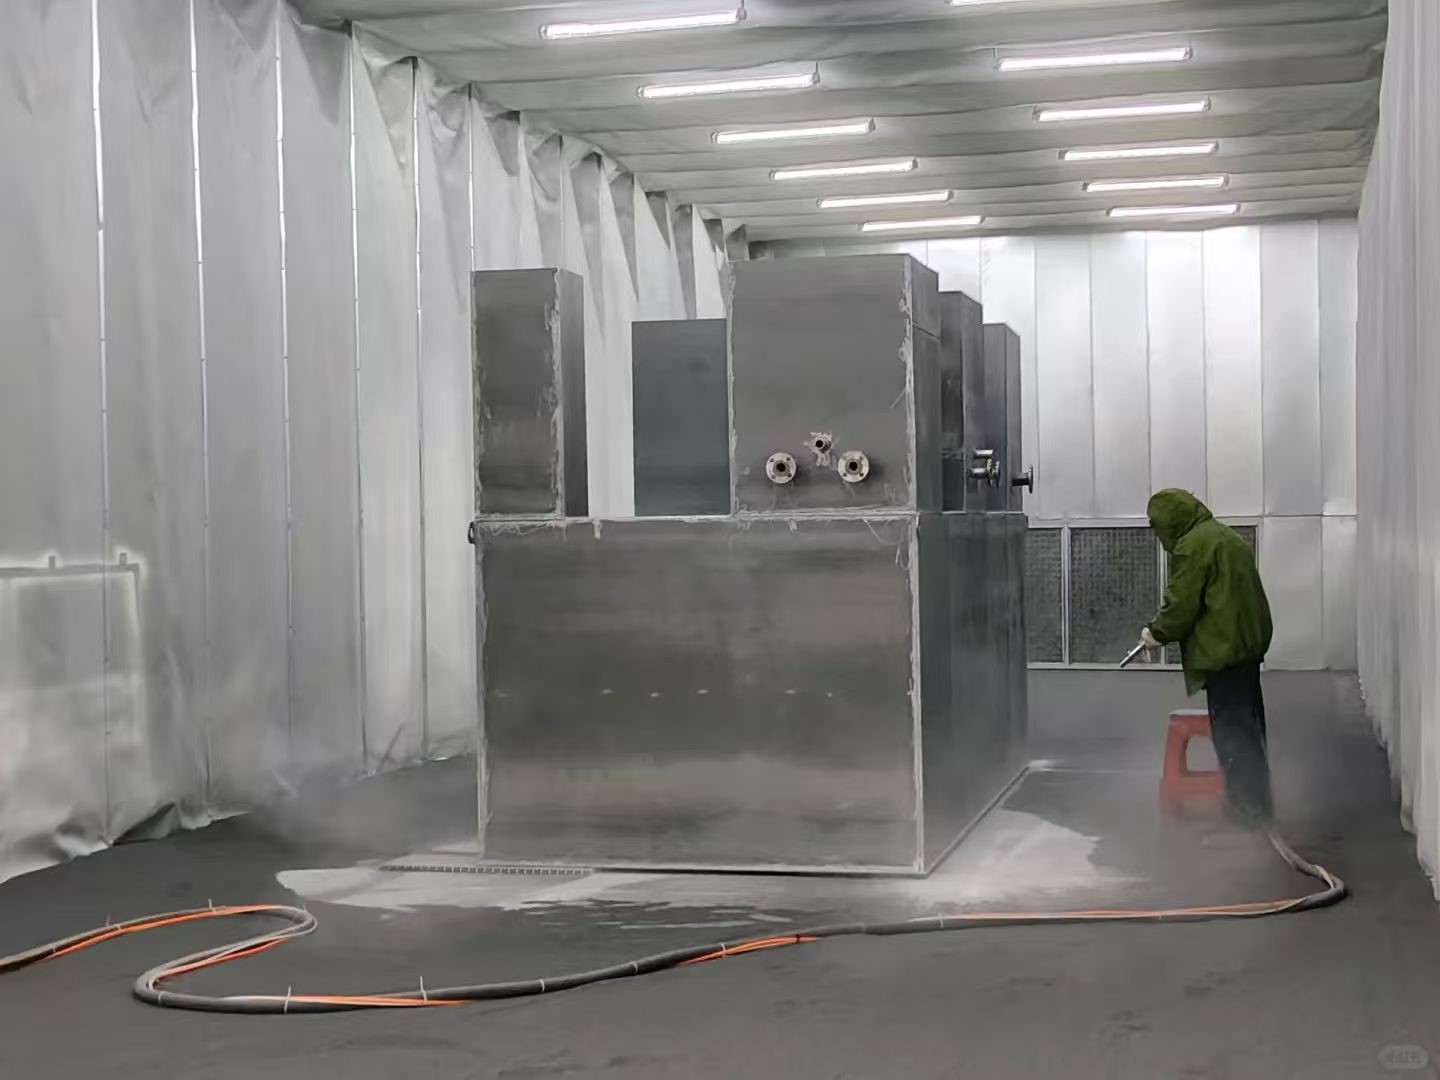
Un ciclo es un paso único: el grano sale de la tolva, se dosifica en la cámara de mezcla, se acelera junto con el chorro de agua, impacta la pieza de trabajo y cae en el tanque recolector. Lo que cae en el tanque no es el material que entró.
Un sistema de recuperación debe lavar los lodos, deshidratarlos, secarlos y cribarlos. Las cifras publicadas para los sistemas de circuito cerrado sitúan la recuperación en aproximadamente un 50 % a un 65 % de la abrasivo gastado, en masa. El resto sale del circuito como finos muy por debajo del rango de tamaño operativo, escorias metálicas y contaminantes. Por tanto, «reciclar granate» no es un círculo cerrado que devuelva todo. Es un bucle parcial que devuelve alrededor de la mitad a las dos terceras partes, y le cobra agua para el lavado, energía para el secado, desgaste de las cribas, espacio en planta y mano de obra como precio por ese privilegio.
Cualquier afirmación sobre recuentos de ciclos que no especifique su tasa de recuperación y su proporción de mezcla no constituye una especificación. Es un eslogan.
¿Por qué un proveedor dice dos y otro dice seis?
Busque el tiempo suficiente y encontrará dos ciclos, tres, cuatro a seis. No todos mienten. Están midiendo tres cosas distintas y denominando a todas ellas «ciclos»:
El primero es recuperación en masa —la cantidad de abrasivo que se recupera del tanque. Esto puede ser un 60 % y no indica nada acerca del rendimiento de corte.
El segundo es retención del rendimiento — qué tan rápido se reduce la fracción recuperada en comparación con el grano virgen a la misma velocidad de alimentación. Este es el valor que determina su costo por metro y el que menos frecuentemente se publica.
El tercero es proporción de la mezcla — cuánto grano nuevo debe reintroducirse en la corriente recuperada para mantener estable la alimentación y aceptable el corte. Un taller que opera con una mezcla 50/50 y cuenta cada paso de la corriente mezclada puede informar honestamente seis ciclos, mientras que el grano original solo resistió dos.
Cuando un proveedor indica un número de ciclos sin especificar la proporción de mezcla y la pérdida de velocidad asociada, dicho número no es comparable con el de ningún otro. Solicite las condiciones de ensayo antes de aceptar el valor.
La ecuación que realmente lo determina
El costo por metro de corte se desglosa en dos términos:
costo/m = (velocidad de alimentación del abrasivo ÷ velocidad de avance) × precio del abrasivo + (1 ÷ velocidad de avance) × (tarifa del taller ÷ 60)
Tasa de alimentación en kg por minuto, velocidad de desplazamiento en metros por minuto, tarifa de taller en moneda por hora de máquina — dividida entre 60 porque el primer término del costo por tiempo está en minutos por metro.
Observe lo que indica la ecuación. El consumo de abrasivo por metro es la tasa de alimentación dividida entre la velocidad; por tanto, cualquier factor que ralentice el corte levanta aumenta simultáneamente el consumo de abrasivo por metro y eleva el tiempo de máquina. Un abrasivo más lento recibe una doble penalización.
Un ejemplo resuelto, con parámetros redondeados en vez de típicos — sustitúyalos por sus propios valores:
· Alimentación: 0,40 kg/min; desplazamiento: 0,50 m/min → 0,80 kg de abrasivo por metro.
· Abrasivo virgen a 0,60 por kg → 0,48 por metro en concepto de abrasivo.
· Tarifa de taller: 60 por hora, es decir, 1,00 por minuto de máquina → 2,00 por metro en costos de tiempo y gastos generales.
· Total: 2,48 por metro, de los cuales el abrasivo representa el 19 %.
Esa proporción resume toda la situación. Cuatro quintos del costo de un metro de corte corresponden a la máquina en funcionamiento, no al grano que pasa a través del material.
Ahora ejecute el mismo medidor con abrasivo recuperado, cuyo precio es el 40 % del abrasivo virgen, cortando un 10 % más despacio:
· La velocidad de desplazamiento cae a 0,45 m/min, por lo que el consumo aumenta a 0,89 kg por metro.
· Coste del abrasivo: 0,89 × 0,24 = 0,21 por metro.
· Coste del tiempo: 2,22 minutos a 1,00 por minuto = 2,22 por metro.
· Total: 2,44 por metro.
El ahorro es de 0,04 por metro, aproximadamente un 2 %. Con el mismo cálculo aritmético, una pérdida de velocidad del 15 % eleva el total a 2,58 por metro: un 4 % más más caro que el grano virgen, y aún queda por amortizar el equipo de reciclaje.
Resuélvalo para hallar el punto de equilibrio y el umbral resulta contundente: si el abrasivo cuesta el 40 % del precio del virgen, una pérdida de velocidad de desplazamiento de aproximadamente 12%anula por completo el ahorro material. Por encima del 12 %, el abrasivo barato resulta ser la opción cara.
Por eso la cantidad de ciclos es la pregunta equivocada. La pregunta correcta es: ¿a partir de qué pérdida de velocidad deja de ser rentable el siguiente paso? Para la mayoría de los talleres, la respuesta llega antes de lo que espera el departamento de compras.
Qué se degrada y cómo se manifiesta
El impacto repetido no simplemente "desgasta" la granate. Cambia el material de cuatro maneras que una comparación de precio por tonelada no puede detectar:
Se acumulan finos. Cada paso fractura algunos granos en fragmentos muy por debajo del rango de trabajo. Esos fragmentos no cortan; obstruyen la línea de alimentación, modifican la densidad aparente en la tolva y provocan fluctuaciones y paradas en el flujo dosificado. El operador responde abriendo la válvula de abrasivo, lo que aumenta el consumo por metro sin incrementar la velocidad.
Los bordes se redondean. La granate recién triturada corta mediante contacto angular. Tras el impacto, los granos supervivientes desarrollan superficies planas y esquinas redondeadas. La velocidad de corte disminuye antes de que la calidad del borde falle visiblemente, por lo que esta pérdida permanece oculta dentro del tiempo de ciclo.
Aparece contaminación. Escorias, óxido y químicos de lodos viajan junto con el material recuperado. El lavado elimina la mayor parte, pero no toda, de esa contaminación. Un grano lavado que transporta partículas metálicas sigue dosificando de forma irregular.
Se forman puentes de humedad. Arcos abrasivos húmedos en la tolva. La velocidad de alimentación disminuye silenciosamente, la presión aumenta para compensar y el tubo de enfoque se desgasta más rápidamente.
Cada uno de estos incidentes aparece en la planta como tiempo de inactividad y retrabajo, no en una factura. Por eso exactamente nunca se incluye en la comparación de compras.
Cuando el reciclaje es la respuesta adecuada
La economía favorece la recuperación cuando se cumplen simultáneamente cuatro condiciones: chapa gruesa donde el corte es lento y dominado por el abrasivo, un solo material para que no exista riesgo de contaminación cruzada, series de producción largas para amortizar el equipo y una instalación que ya cuente con capacidad de tratamiento de aguas y secado.
Se vuelven contraproducentes para la recuperación cuando el trabajo exige una calidad precisa del borde, con especificaciones de conicidad y estrías, cuando los cambios de material son frecuentes, cuando los lotes son tan pequeños que el tiempo de preparación predomina, o cuando la eliminación del abrasivo usado es económica en su región. Este último punto está subestimado: el abrasivo recuperado compite con la tarifa de eliminación, no con el precio de compra. Donde el vertido en relleno sanitario o el transporte son económicos, la tonelada recuperada tiene menor valor.
Una prueba que puede realizar en una sola tarde
No necesita la hoja técnica de un proveedor para resolver esto. Solo requiere un corte de control y un corte comparativo.
Ejecute un solo programa: mismo material, mismo espesor, misma presión, mismo orificio y misma boquilla de enfoque, misma configuración de avance. Corte una línea recta de un metro con abrasivo virgen de malla 80 y registre la velocidad de desplazamiento, el ancho de la ranura en la parte superior e inferior y la rugosidad superficial. Luego, corte la misma línea con el lote recuperado, empleando exactamente los mismos parámetros; resista la tentación de ajustar la segunda pasada, pues dicho ajuste ocultaría la diferencia que intenta medir.
Pese el abrasivo antes y después de cada corte realizado sobre la misma longitud, tamice una muestra de quinientos gramos de cada lote y registre la fracción por debajo del rango operativo; a continuación, introduzca ambos resultados en la ecuación anterior. La comparación relevante no es el precio por tonelada, sino el costo por metro a igual calidad de corte.
Esa tarde arroja dos cifras: la pérdida de velocidad de su lote recuperado y su punto de equilibrio. Ambas dependen específicamente de su bomba, de su mezcla de materiales y de su tarifa horaria. Ninguna de ellas puede tomarse directamente de un folleto del proveedor.
La cifra que debe registrarse en el libro contable
La resistencia al desgaste es una propiedad del grano. El costo por metro es una propiedad de su proceso: su presión, su ajuste de avance, su tarifa laboral, su costo de eliminación y su mezcla de pedidos. Solo este segundo factor debe considerarse en una decisión de compra.
Un granate de malla 80 que resiste tres pasadas con una pérdida de velocidad del 6 % supera siempre a uno que resiste cinco pasadas con una pérdida del 15 %, siempre que los cálculos se realicen correctamente. La calificación que resulta ganadora no es la más resistente indicada en la hoja técnica; es aquella cuya curva de degradación permanece plana el tiempo suficiente para ser relevante.
