 EN

recyclage du sable de grenat à 80 mailles : cycles par rapport au coût par mètre
Le registre des consommables : Combien de cycles un grenat de maille 80 peut-il réellement supporter ?
La plupart des ateliers de découpe par jet d’eau connaissent le prix du grenat au dollar par tonne. Beaucoup moins nombreux sont ceux qui connaissent le coût abrasif d’un mètre de coupe — et quasiment personne ne sait combien de fois leur grenat de maille 80 a réellement traversé le tube mélangeur.
Ce manque d’information a un coût. L’abrasif représente la principale dépense en consommables pour la découpe par jet d’eau, généralement estimée entre 55 % et 75 % du coût opérationnel variable, selon l’atelier et le taux horaire appliqué. Pourtant, il est encore acheté sur la base d’un seul chiffre : le prix par tonne. Le chiffre qui détermine le bénéfice est différent — le coût par mètre, ou le coût par pièce.
Il s’agit ici d’une tentative de calculer honnêtement ce chiffre, y compris la part que les revendications relatives au recyclage omettent habituellement.
Premièrement, définir « un cycle »
Un cycle correspond à un passage : le grain quitte la trémie, est dosé dans la chambre de mélange, s’accélère avec le jet d’eau, frappe la pièce à usiner, puis tombe dans le bac de récupération. Ce qui tombe dans le bac n’est pas le matériau qui y est entré.
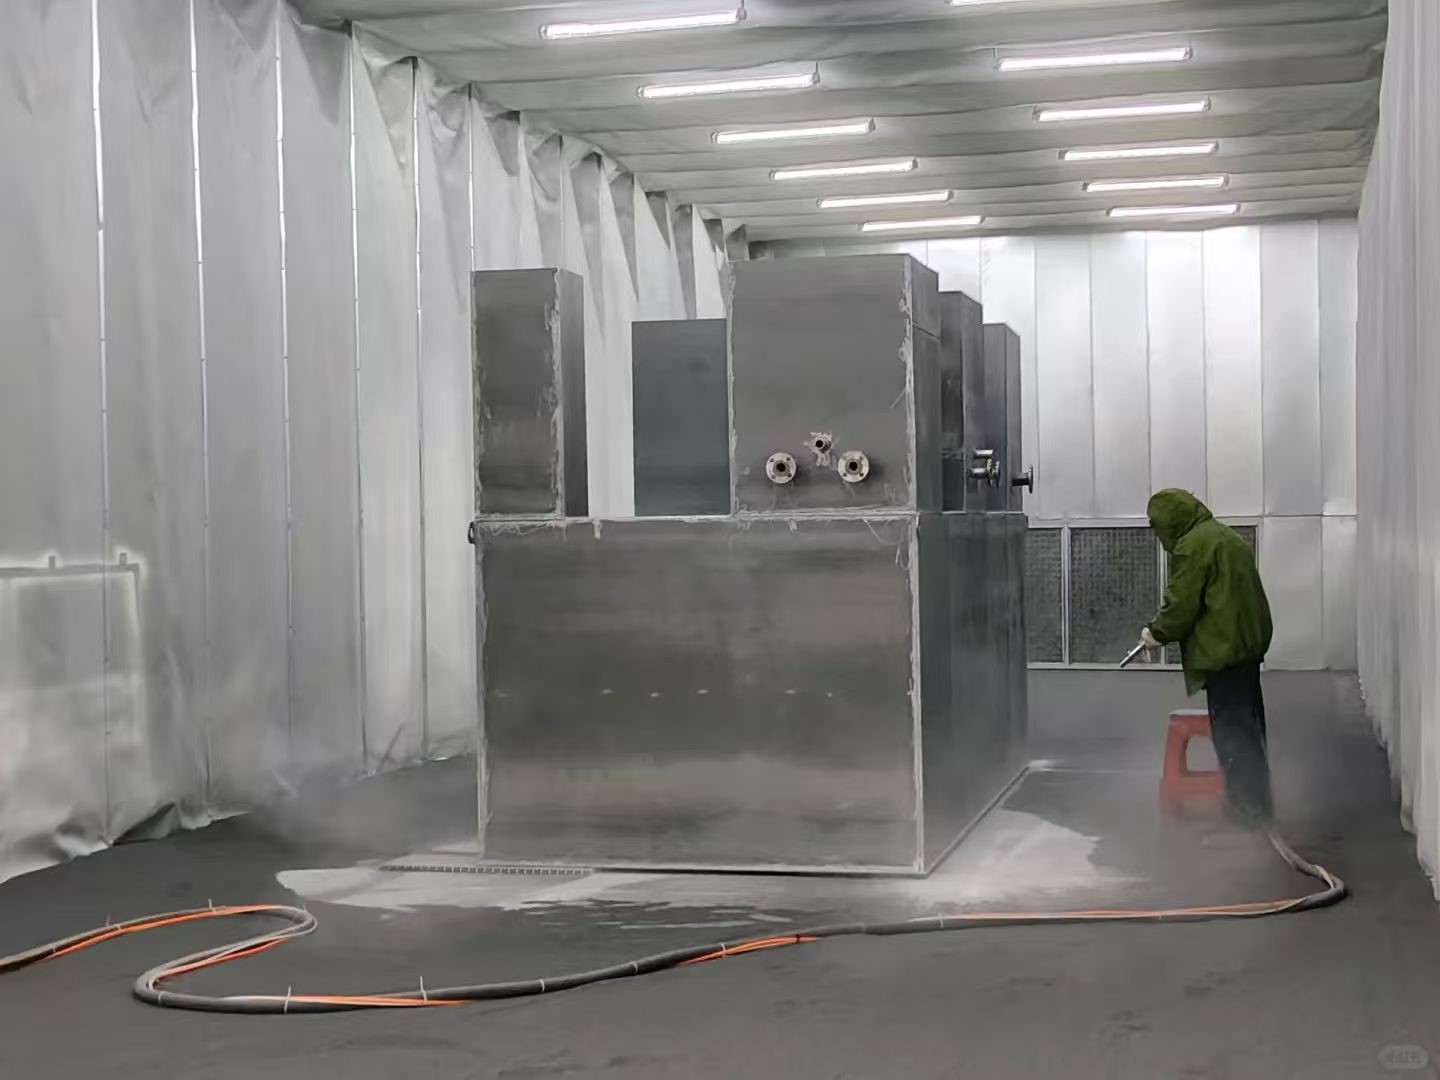
Un système de récupération doit laver les boues, les déshydrater, les sécher et les tamiser. Les chiffres publiés pour les systèmes à boucle fermée évaluent le taux de récupération à environ 50 % à 65 % de l’abrasif usé, en masse. Le reste quitte la boucle sous forme de fines inférieures de loin à la granulométrie opérationnelle, de laitier métallique et de contaminants. Ainsi, « recycler du grenat » ne constitue pas un cycle fermé qui restitue intégralement le matériau. Il s’agit d’une boucle partielle qui restitue environ la moitié à deux tiers du volume initial, et qui vous facture l’eau de lavage, l’énergie de séchage, l’usure des tamis, l’espace au sol et la main-d’œuvre nécessaires.
Toute affirmation concernant le nombre de cycles qui ne précise ni le taux de récupération ni le rapport de mélange n’est pas une spécification. C’est un slogan.
Pourquoi un fournisseur indique deux cycles tandis qu’un autre en indique six
Cherchez suffisamment longtemps et vous trouverez des valeurs allant de deux à trois, puis de quatre à six cycles. Personne ne ment. Ce sont simplement trois grandeurs différentes que l’on désigne toutes par le terme « cycles » :
Le premier est récupération massique — la quantité d’abrasif que vous récupérez depuis la cuve. Ce taux peut atteindre 60 %, sans toutefois renseigner sur les performances de coupe.
Le deuxième avantage est rétention des performances — à quelle vitesse la fraction récupérée coupe par rapport au grain vierge, à débit d’alimentation identique. Ce chiffre détermine votre coût par mètre et c’est celui qui est le moins souvent publié.
Le troisième avantage est proportion du mélange — quelle quantité de nouveaux grains abrasifs doit être réintroduite dans le flux récupéré pour maintenir un débit d’alimentation stable et une coupe acceptable. Un atelier utilisant un mélange 50/50 et comptant chaque passage du flux mélangé peut honnêtement déclarer six cycles, alors que le grain d’origine n’en a résisté que deux.
Lorsqu’un fournisseur indique un nombre de cycles sans préciser le ratio de mélange ni la perte de vitesse associée, ce nombre n’est pas comparable à celui d’un autre fournisseur. Exigez les conditions d’essai avant d’accepter la valeur.
L’équation qui détermine effectivement ce coût
Le coût par mètre de coupe se décompose en deux termes :
coût/m = (débit d’alimentation abrasif ÷ vitesse de balayage) × prix de l’abrasif + (1 ÷ vitesse de balayage) × (taux horaire de l’atelier ÷ 60)
Débit en kg par minute, vitesse de déplacement en mètres par minute, taux horaire d’atelier en devise par heure-machine — divisé par 60, car le premier terme du coût temporel est exprimé en minutes par mètre.
Remarquez ce que l’équation indique. La consommation d’abrasif par mètre correspond au débit divisé par la vitesse — ainsi, tout facteur ralentissant la coupe élève augmente simultanément la consommation d’abrasif par mètre et augmente le temps-machine. Un abrasif plus lent est pénalisé deux fois.
Un exemple chiffré, avec des paramètres choisis pour être arrondis plutôt que représentatifs — remplacez-les par vos propres valeurs :
· Débit : 0,40 kg/min, déplacement : 0,50 m/min → 0,80 kg d’abrasif par mètre.
· Abrasif neuf à 0,60 par kg → 0,48 par mètre en coûts d’abrasif.
· Taux horaire d’atelier : 60 par heure, soit 1,00 par minute-machine → 2,00 par mètre en coûts de temps et de frais généraux.
· Total : 2,48 par mètre, dont 19 % proviennent de l’abrasif.
Ce rapport résume l’ensemble de la situation. Quatre cinquièmes du coût d’un mètre de coupe proviennent de la machine immobile, et non de l’abrasif qui la traverse.
Exécutons maintenant le même calcul avec un abrasif recyclé, dont le prix est fixé à 40 % de celui de l’abrasif neuf, et qui coupe 10 % plus lentement :
· La vitesse de balayage tombe à 0,45 m/min, donc la consommation augmente à 0,89 kg par mètre.
· Coût de l’abrasif : 0,89 × 0,24 = 0,21 par mètre.
· Coût du temps : 2,22 minutes à 1,00 par minute = 2,22 par mètre.
· Total : 2,44 par mètre.
L’économie réalisée est de 0,04 par mètre, soit environ 2 %. Selon le même raisonnement arithmétique, une perte de vitesse de 15 % porte le coût total à 2,58 par mètre — soit 4 % plus plus cher que l’abrasif neuf, sans compter encore le coût des équipements de recyclage.
Résolvons l’équation du seuil d’indifférence : avec un abrasif à 40 % du prix de l’abrasif neuf, une baisse de vitesse de balayage d’environ 12%annule entièrement l’économie matérielle. Au-delà de 12 %, l’abrasif bon marché devient le choix coûteux.
C’est pourquoi le nombre de cycles n’est pas la bonne question. La question pertinente est : à quelle perte de vitesse le passage suivant cesse-t-il d’être rentable ? Pour la plupart des ateliers, cette réponse intervient plus tôt que ne l’anticipe le service achats.
Ce qui se dégrade, et comment cela se manifeste
L’impact répété ne «use» pas simplement la grenat. Il modifie le matériau de quatre façons que toute comparaison basée sur le prix par tonne ne permet pas de détecter :
Les fines s’accumulent. Chaque passage fracture certains grains en fragments nettement inférieurs à la plage opérationnelle. Ces fragments ne coupent pas ; ils obstruent la ligne d’alimentation, modifient la masse volumique dans la trémie et provoquent des à-coups et des arrêts du débit dosé. L’opérateur réagit en ouvrant davantage la vanne d’abrasif, ce qui augmente la consommation par mètre sans accroître la vitesse.
Les arêtes s’arrondissent. La grenat fraîchement broyée coupe par contact anguleux. Après impact, les grains survivants développent des surfaces planes et des coins arrondis. La vitesse de coupe diminue avant que la qualité des arêtes ne se dégrade visiblement, si bien que cette perte reste masquée dans le temps de cycle.
Des contaminants s’introduisent. Les résidus métalliques (dross), la rouille et les composés chimiques des boues accompagnent le matériau récupéré. Le lavage en élimine la majeure partie, mais pas la totalité. Un grain lavé transportant encore des particules métalliques continue de s’écouler de façon irrégulière.
Des ponts d’humidité se forment. Arches abrasives humides dans la trémie. Le débit diminue silencieusement, la pression augmente pour compenser, et le tube focaliseur s’use plus rapidement.
Chacun de ces incidents se traduit sur le plancher d’atelier par des temps d’arrêt et des retouches, non pas sur une facture. C’est précisément pourquoi il n’entre jamais dans la comparaison d’achat.
Lorsque le recyclage constitue la bonne réponse
La rentabilité penche en faveur de la récupération lorsque quatre conditions sont réunies simultanément : tôles épaisses où la découpe est lente et dominée par l’abrasif, matériau unique afin d’éviter tout risque de contamination croisée, séries de production longues permettant l’amortissement des équipements, et site disposant déjà d’une capacité de traitement des eaux et de séchage.
Ils se révèlent contre-productifs lorsqu’il s’agit d’obtenir une qualité précise au bord de la pièce, avec des tolérances spécifiées sur le biseau et les stries, lorsqu’il y a fréquemment changement de matériau, lorsque les lots sont si petits que le temps de réglage prédomine, ou encore lorsque l’élimination de l’abrasif usé est peu coûteuse dans votre région. Ce dernier point est sous-estimé : l’abrasif récupéré entre en concurrence avec les frais d’élimination, non pas avec le prix d’achat. Là où la mise en décharge ou le transport est peu onéreux, la tonne récupérée a moindre valeur.
Un essai que vous pouvez réaliser en une seule après-midi
Vous n’avez pas besoin de la fiche technique fournie par un fournisseur pour trancher cette question. Vous avez seulement besoin d’une découpe témoin et d’une découpe comparative.
Prenez un seul programme : même matériau, même épaisseur, même pression, même orifice et même tube focaliseur, même réglage d’alimentation. Découpez une ligne droite d’un mètre avec un abrasif neuf de granulométrie 80 et notez la vitesse de déplacement, la largeur de la rainure en haut et en bas, ainsi que la rugosité de surface. Ensuite, découpez la même ligne avec le lot récupéré, aux mêmes réglages exacts — résistez à l’envie d’ajuster le deuxième essai, car cet ajustement masquerait la différence que vous cherchez à mesurer.
Pesez l’abrasif avant et après chaque découpe sur la même longueur, tamisez un échantillon de 500 grammes de chaque lot et notez la fraction située en dessous de la plage opérationnelle, puis insérez les deux résultats dans l’équation ci-dessus. La comparaison pertinente n’est pas le prix par tonne, mais le coût par mètre pour une qualité de découpe identique.
De cet après-midi ressortent deux chiffres : la perte de vitesse de votre lot récupéré et son point d’équilibre. Ces deux valeurs sont spécifiques à votre pompe, à votre mélange de matériaux et à votre taux horaire. Aucune ne peut être reprise telle quelle d’une brochure fournie par un fournisseur.
Le chiffre à inscrire dans les livres comptables
La résistance à l’usure est une propriété du grain. Le coût par mètre est une propriété de votre procédé — votre pression, votre réglage d’avance, votre taux de main-d’œuvre, votre coût d’élimination, votre composition des commandes. Seul ce deuxième critère entre dans la décision d’achat.
Un grenat de maille 80 qui résiste à trois passages avec une perte de vitesse de 6 % surpasse systématiquement un grenat qui résiste à cinq passages avec une perte de vitesse de 15 %, dès lors que les calculs sont effectués correctement. La nuance gagnante n’est pas celle qui affiche la résistance maximale sur la fiche technique. C’est celle dont la courbe de dégradation reste plate suffisamment longtemps pour avoir une incidence réelle.
